微信扫码


微信扫码
 |
全国服务热线: |
| 188-5312-0361 |
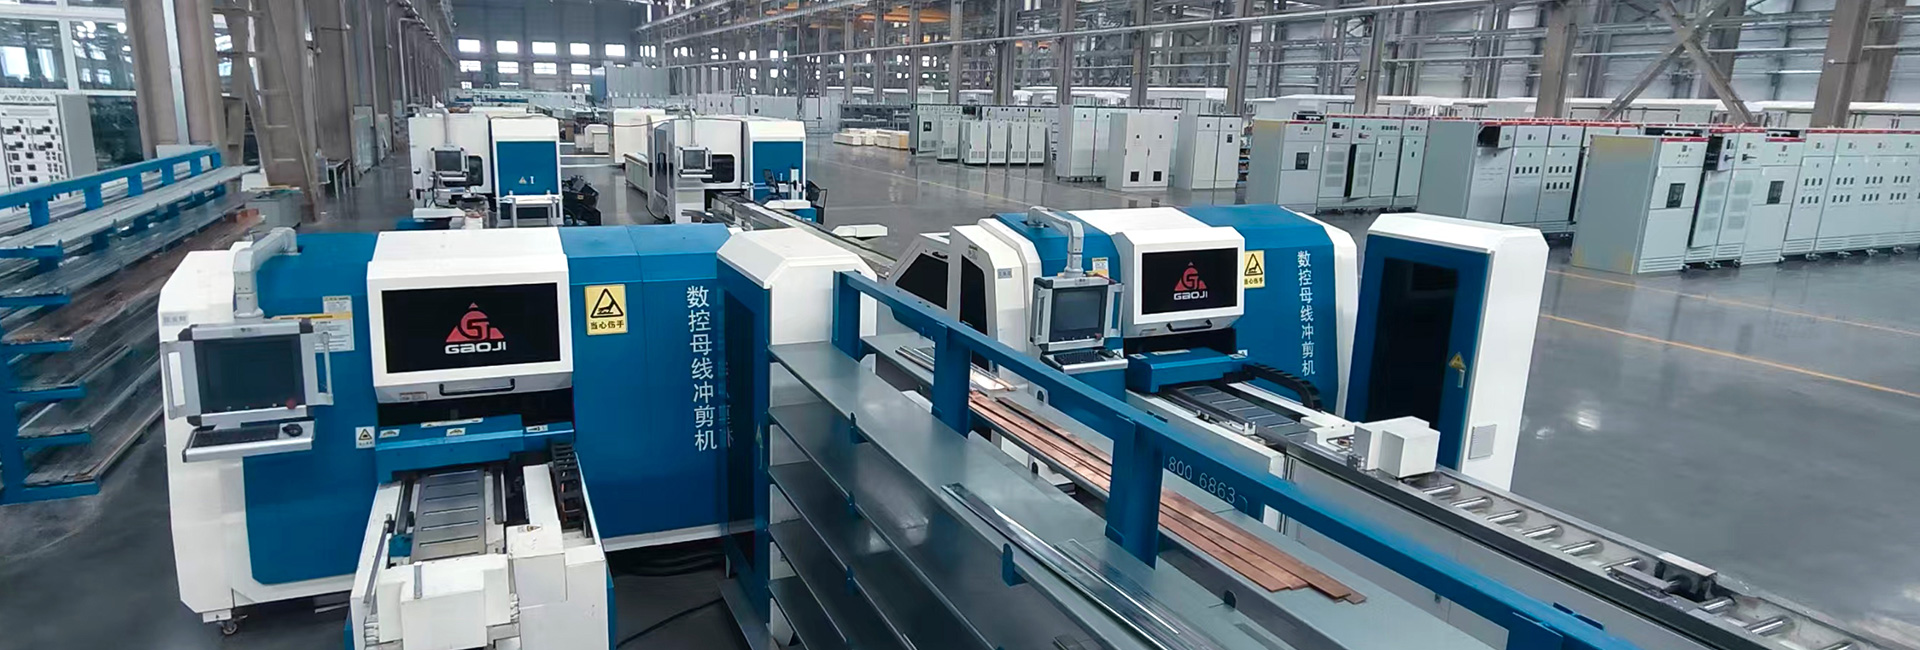
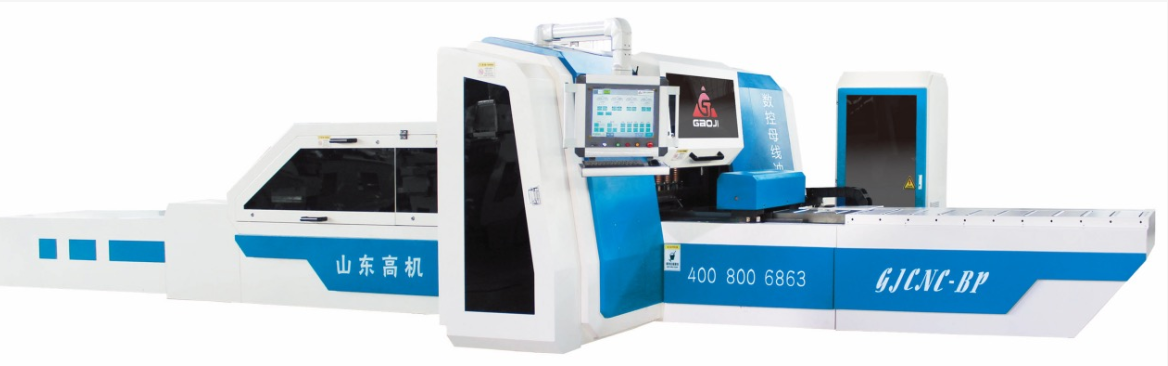
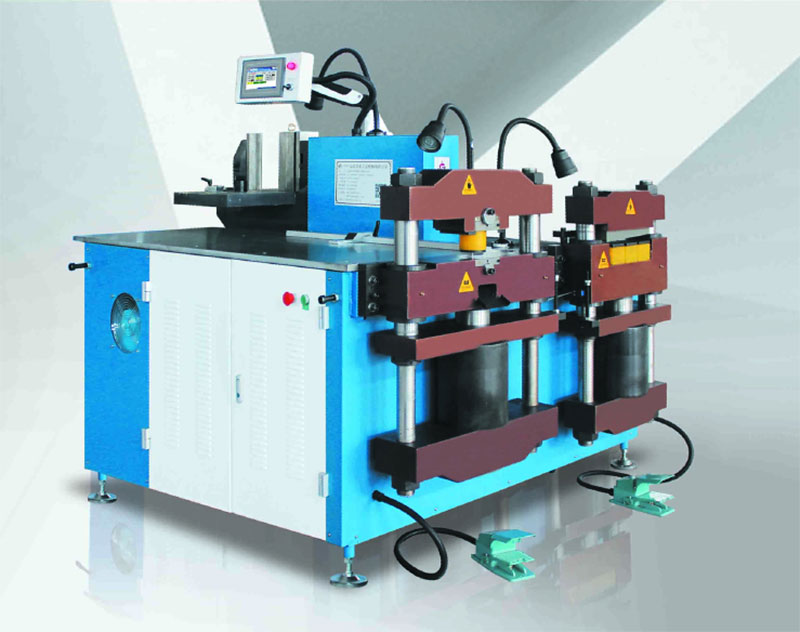
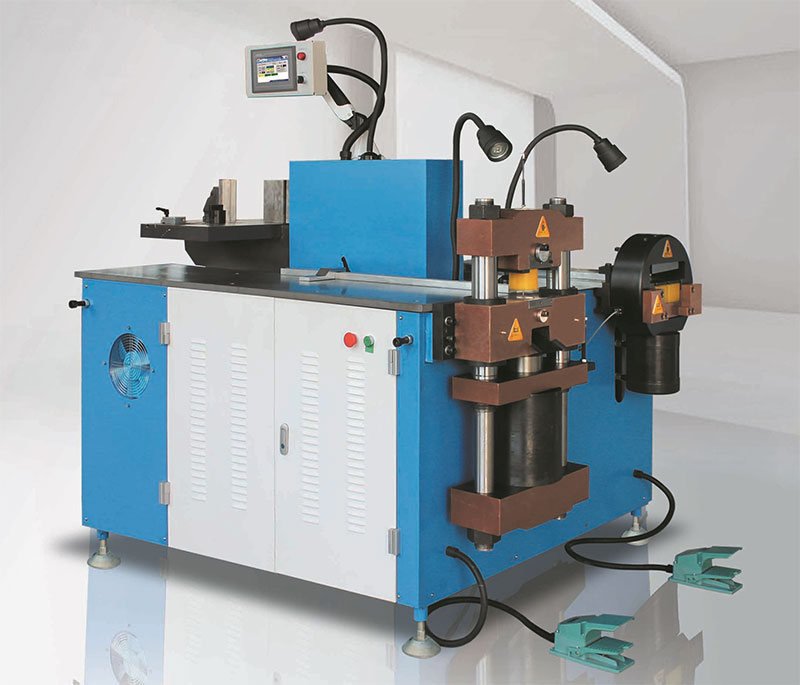
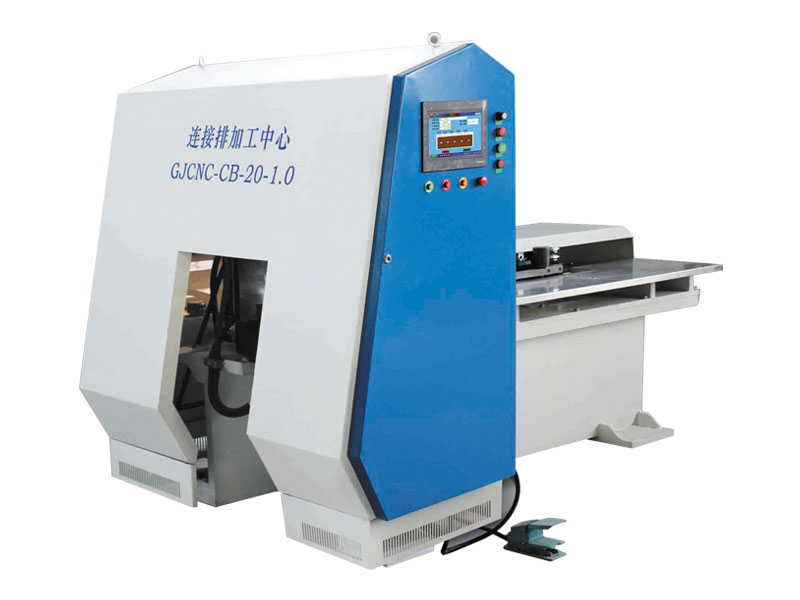
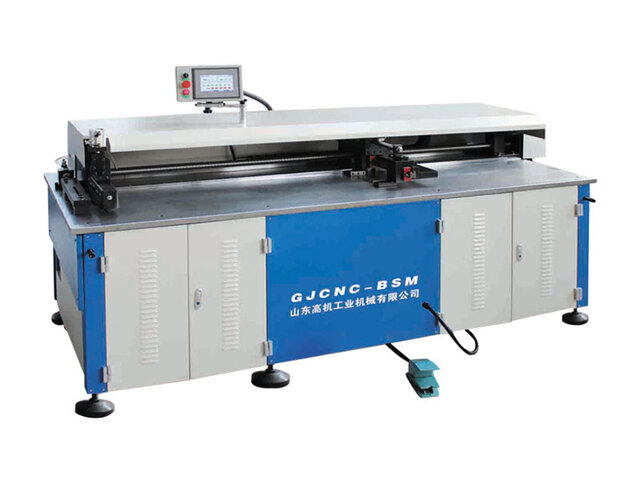
冲剪机用于厚度≤15mm,宽度≤200mm,长度≤6000mm母排的倒角、开槽、冲孔、切角、压花、切边、切断等工艺的加工。孔距精度±0.2mm,定位精度±0.05mm,重复定位精度±0.05mm。一次装夹X轴最大行程2000mm,采用主副两套夹钳同时工作,减少对母排的质量要求,提高了加工精度;在加工过程中,实现自动装夹母排,节省人工,提高加工效率和加工精度;在加工完成后使用不锈钢拖料带拖走工件,提高效率,保证加工件无磨损。
一、主要性能特点
1)冲剪机用于厚度≤15mm,宽度≤200mm,长度≤6000mm(厚度等于15mm时,剪切模具下模间隙加大,且宽度≤120mm)母排的倒角、开槽、冲孔、切角、压花、切边、切断等工艺的加工。在加工母线排过程中无需人工干预,具有加工速度快、精度高等优点。

2)孔距精度±0.2mm,定位精度±0.05mm,重复定位精度±0.05mm。
3)一次装夹X轴最大行程2000mm,采用主副两套夹钳同时工作,减少对母排的质量要求,提高了加工精度;在加工过程中,实现自动装夹母排,节省人工,提高加工效率和加工精度;在加工完成后使用不锈钢拖料带拖走工件,提高效率,保证加工件无磨损。
可加工的孔规格
序号 | 名称 | 规格 | 单位 | 备注 |
1 | 倒角(R) | R2、R4、R5、R6、R6.5、R8、R8.5、R10、R15、R30 | mm | 用倒角孔加工 |
2 | 圆孔(D) | D:4~38 | ||
3 | 方孔(L) | L:3~27 | 0°、45° | |
4 | 长方形(W×L) | 最小4×37.5,最大8×34.5 | 0°、90° | |
5 | 腰形孔(W×L) | 7×11、9×13、13×17、17×21、21×26、 | 0°、90° | |
6 | 菱形孔(L) | L:4~27 | 0° | |
7 | 六角孔(L) | 9、11、13、15、17、19、21 | 0° | |
8 | 半腰形孔(W×L) | 7×11、9×13、13×17、17×21、21×26 | 0°、90° | |
9 | 异形孔(W×L) | 13×26 | 0°、180° | |
10 | 蘑菇孔 | 可定制 | ||
11 | 三角孔 | 可定制 | ||
12 | 商标模具 | 可定制 | 设计不同的logo | |
13 | 打点模具 | 可定制 | 一次定位打孔 |

4)冲、剪、压花系统均为液压式,冲孔频率≤130HPM
5) 整体结构采用碳钢板焊接结构,并经高温回火实效,表层抛丸消除焊接应力,去除氧化皮处理,设备结构牢固,用料敦实,耐冲击、经久使用不变形。模具库采用双排结构,Y轴行程短,提高加工效率;双动力油缸,冲孔速度快,剪切压花压力大,具有九套模具工位(包括1个剪切模、1个压花模、7个冲孔模或1个剪切模、8个冲孔模),采用整体剪刀,可一次完成母排的切断,提高了加工精度、断面的垂直度和加工效率(也可以换成无废料的单剪剪刀专利号:ZL201320061149.1,国内第一个研发);具有专用的压花模具,压截面积大,增加铜排的接触面积,提高加工效率;模具拆卸安装简单、安全可靠、便于换模,为在频繁换模情况下高生产效率提供可靠保证。所使用的模具能满足精度与性能要求,模具冲击次数≤5万次。

6)该机器使用高精度滚珠丝杠与直线导轨,保证高精度,高效率。使用的元器件为国内外知名品牌,使用寿命长,保证质量。
7)使用的软件为我公司开发的专用辅助设计软件(GJ3DⅫ),可联网使用,实现编程自动化与加工的无缝链接。该软件率先将三维图形技术应用到母线排加工行业,此技术的先进性属国际一流。该软件操作方便快捷,实现了零基础操作,直观立体的显示铜排的加工形状,能准确计算冲、剪、折工件的准确位置,自动生成机器代码,减少人工编制代码时间,淘汰了人工编写代码的落后方式。该软件能演示冲、剪、折加工的全过程,防止由于手工输入代码错误造成的材料浪费。
8)该机型采用新型液压系统,差压系统和蓄能装置,效率高、能耗低,其效率达到进口机型水平。
9)PLC(可编程控制器)支持s7、opc等通讯协议,开放数据接口,支持与MES(生产信息化管理系统)、WCS(仓储控制系统)、西门子SCADA系统进行数据采集,且人机界面操作平台便于操作。
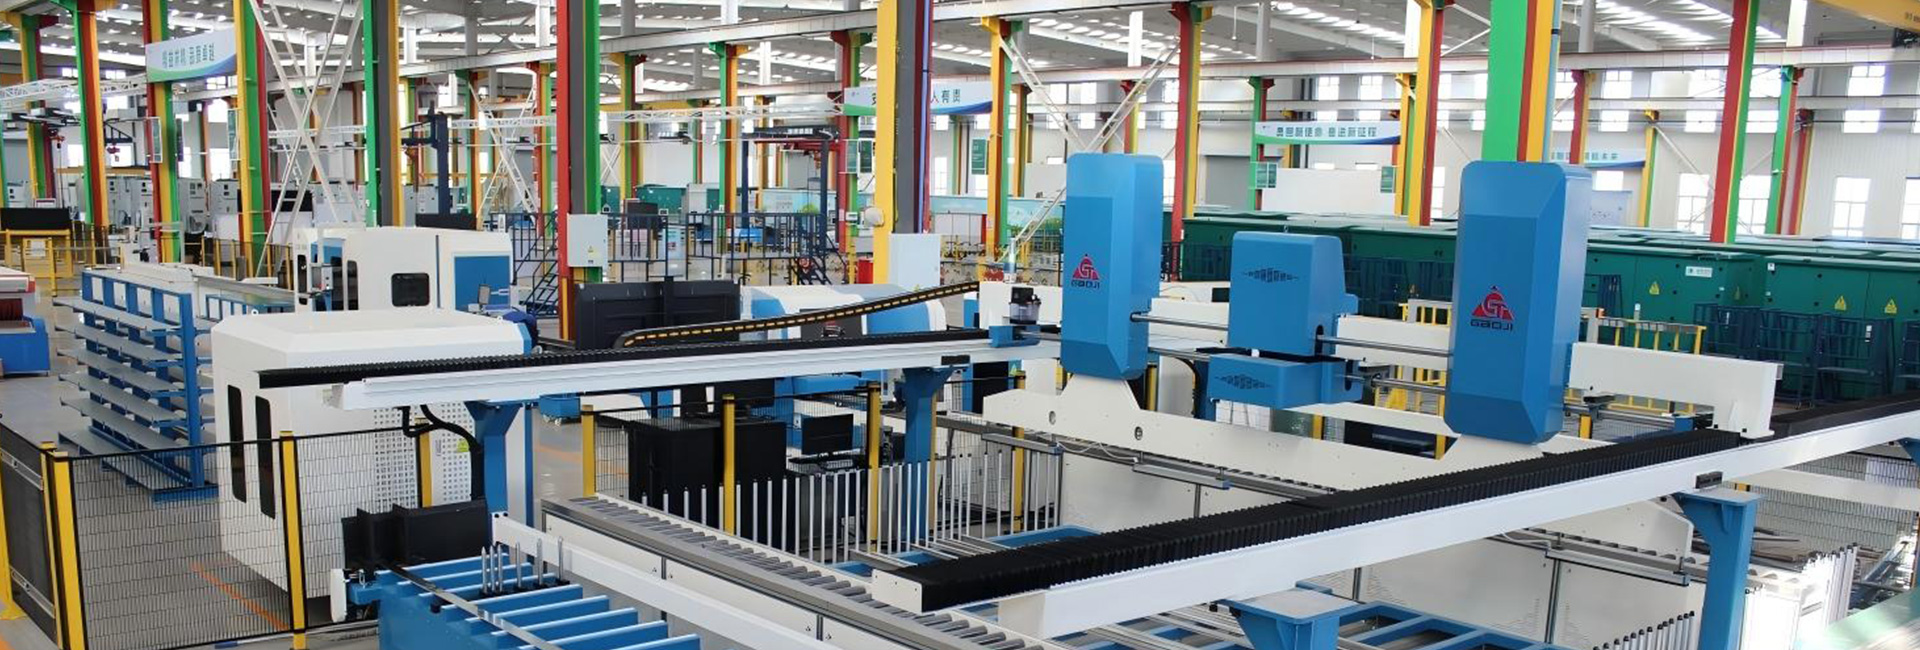
10) 该机器与自动化铜排库、全自动圆弧加工中心、激光打标机、全自动数控母线折弯机配套使用,搭配母线智控系统,支持通过MES(生产信息化管理系统)、WCS(仓储控制系统)、ERP(企业资源计划系统)、PLM(产品生命周期管理)链接到服务器,形成母线加工无人化工厂系统。


二、主要技术参数
名称 | 单位 | 参数 | ||
公称力 | kN | 600 | ||
X轴定位最高速度 | mm/min | 120000 | ||
X1轴最大行程 | mm | 2000 | ||
X2轴最大行程 | mm | 500 | ||
Y轴最大有效行程 | mm | 530 | ||
Z轴最大行程 | mm | 430 | ||
打击缸行程 | mm | 45 | ||
最高打击频率 | HPM | 130 | ||
工作模位 | 7冲1剪1压 | 8冲1剪 | ||
模 位 数 | 冲 孔 模 | 套 | 7 | 8 |
剪 切 模 | 套 | 1 | 1 | |
压 花 模 | 套 | 1 | 0 | |
控 制 轴 数 | 根 | 6 | ||
孔距控制精度 | mm/m | ±0.20 | ||
一次冲孔允许最大直径 | mm | Φ35(铜排厚度12mm以下) | ||
最大压截面积 | mm2 | 160×60 | ||
最大允许板材(长×宽×厚) | mm | 6000×200×15(15厚特殊定制下剪刀) | ||
电源总功率 | kW | 24.42 | ||
主机外形尺寸:长×宽 | mm | 5450×2960 | ||
总 重 量 | kg | 4500 | ||
三、GJ3D功能介绍
1)GJ3DⅫ软件可导入三维step格式及二维dxf格式的图纸文件,兼容solidworks、AUTOCAD等画图软件。可以保存加工图纸,下次加工直接从GJ3DⅫ软件中打开即可。也可以直接导入需要加工的图纸。


优化排产下料:这是代表上面三个母排的展开图,此时软件计算出最合适的切割距离以及最合适的加工排列方式,以达到节约铜排的目的,加工出来工件为折弯准备。
下图为使用尾料库的操作截图:

下图为尾料库与母线库结合使用截图: