微信扫码


微信扫码
 |
全国服务热线: |
| 188-5312-0361 |
一、主要性能特点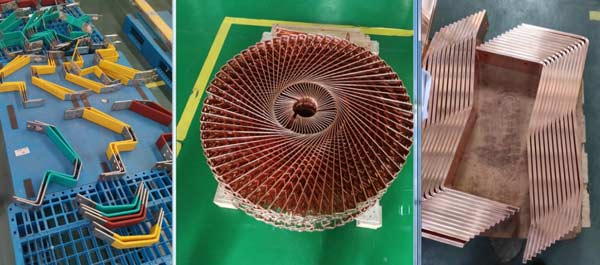
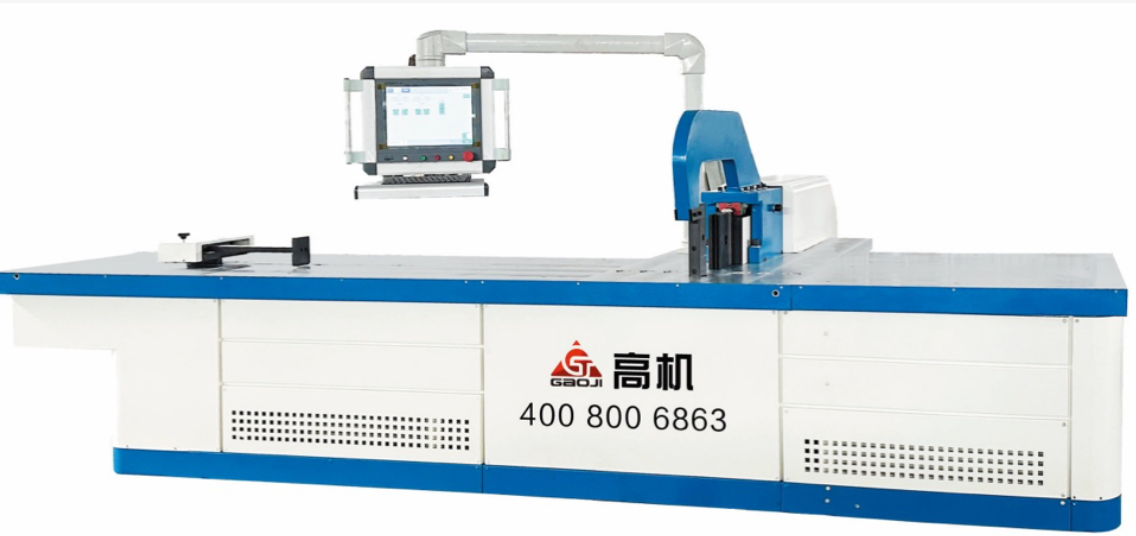
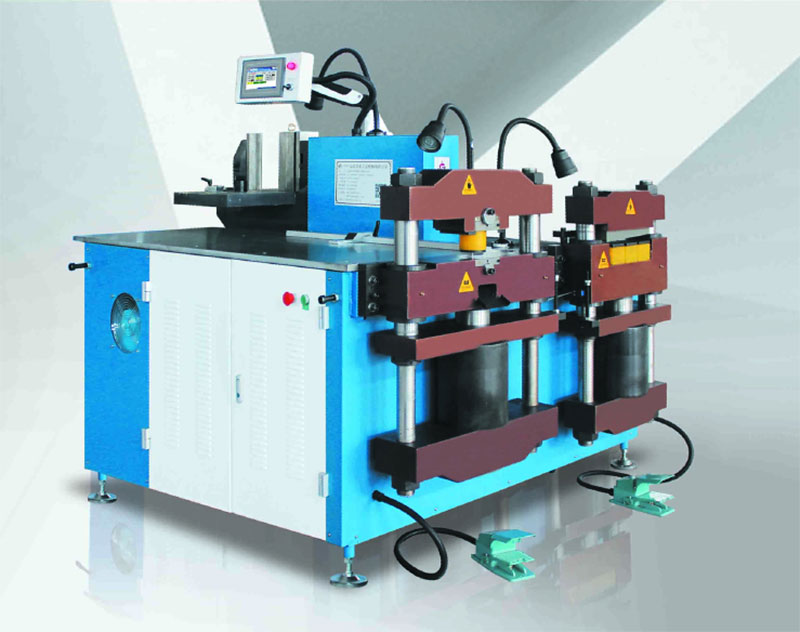
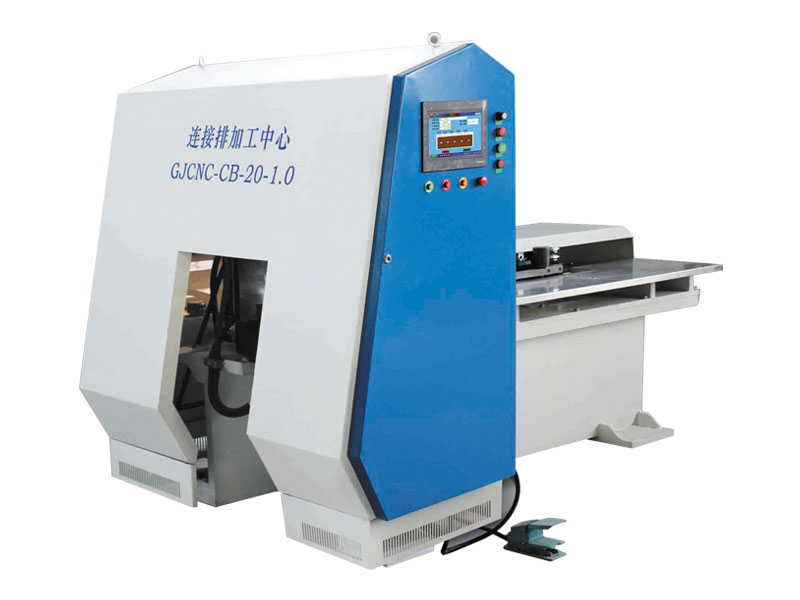
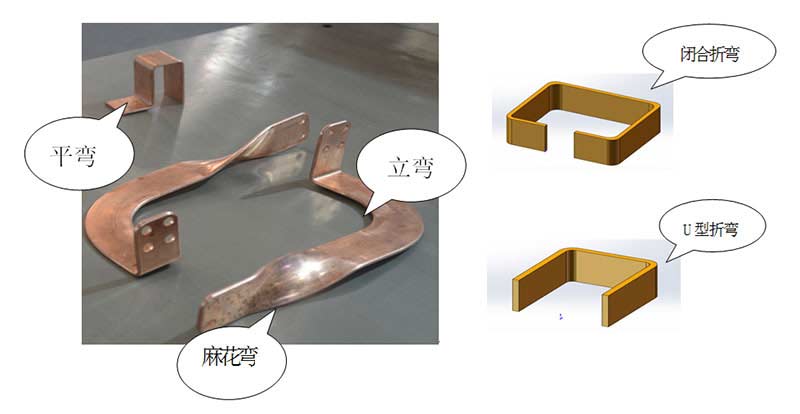
1)折弯机设置各种折弯类型:平弯、立弯、麻花弯、闭合折弯、U型折弯等。
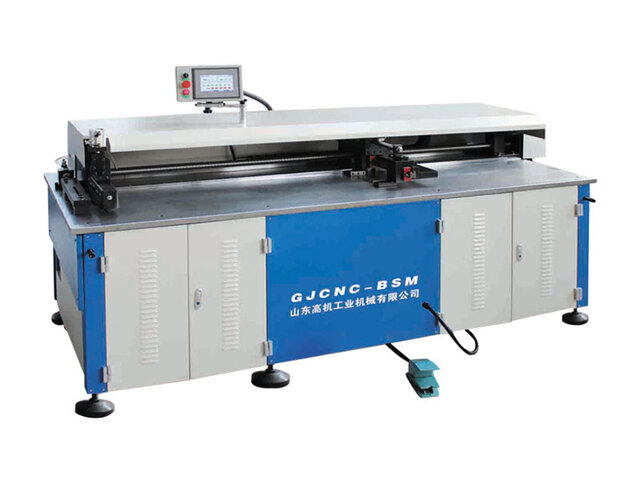
2)采用闭式折弯机构, X、Y两轴使用精密直线导轨,保证加工精度,避免开式折弯的弊端,保证加工角度在宽度方向的一致。
3)折弯轴采用伺服控制,折弯精度高,稳定性高。
4)X轴最大行程2000mm,使单边加工长度增大,提高工件的加工范围。
5)折立弯(选配)时,本机模具有自动夹紧和释放功能,保证加工平面的平整度,减少弯曲弧形的损伤。
6)GJ3DXII可与冲剪机联网使用,对于弯曲次数较多的工件,能自动寻找折弯次序,实现编程自动化,能模拟折弯过程,根据模拟的折弯次序放置母排,避免折弯弯曲位置错误。设备可以选配电子凹模,其能将折弯角度与控制系统反馈校验,具有自动计算,实现精确折弯,加工精度高、效率快,能实现一次装夹,多工件连续加工成型等优点,每次折弯动作前无需使凹模与凸模定位校准,直接进行折弯动作。
7)设备台面采用高精度台面,有效减少铜母线与设备台面的摩擦,更好的保护铜母线的表面。
8)PLC(可编程控制器)支持s7、opc等通讯协议,开放数据接口,支持与MES(生产信息化管理系统)、WCS(仓储控制系统)进行数据,且人机界面操作平台便于操作。
平弯加工工艺数据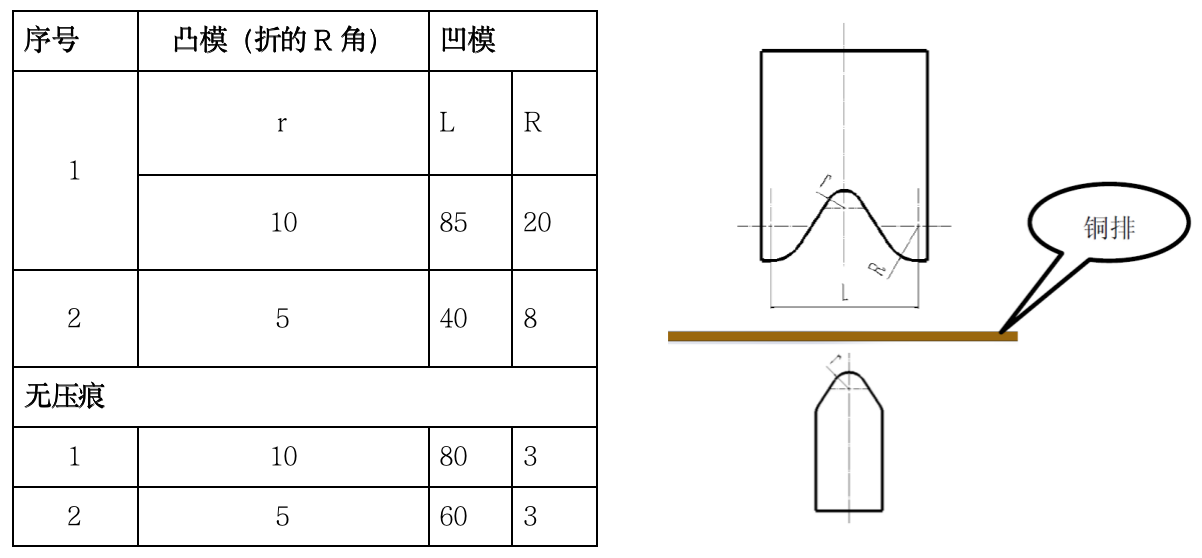
注:12mm厚以上的铜排需要特殊模具。
二、主要技术参数
名 称 | 单 位 | 参 数 |
最大扭矩 | N.M | 87 |
额定扭矩 | N.M | 35 |
折弯精度 | ゜ | ±0.2 |
折弯最大行程 | mm | 250 |
侧挡料行程 | mm | 2000 |
侧挡料最大移动速度(X轴) | m/min | 96 |
折弯头(Y轴) | mm/s | 50 |
Y轴重复定位精度 | mm | ±0.05 |
U型折弯内宽最小 | mm | 40(注:需要更小尺寸时请技术咨询我公司) |
最大折弯角度 | ゜ | 90 |
平 弯(宽度×厚度) | mm | 200×15 |
立 弯(宽度×厚度) | mm | 120×15 |
Y轴伺服电机功率 | kW | 5.5 |
X轴伺服电机功率 | kW | 0.75 |
电源总功率 | kW | 8.3 |
主机外形尺寸:长×宽 | mm | 3670×1980 |
总重量 | kg | 2000 |
1)GJ3D软件可导入三维step格式的图纸文件,兼容solidworks等画图软件。可以保存加工图纸,下次加工直接从GJ3D软件中打开即可。也可以直接导入需要加工的图纸。
2)在软件中创建新图纸时,点击文件“新建”,根据“工程参数”设置排宽和排厚,然后“延伸”自己需要的长度。此时得到一个三维实体铜排。操作简单,提高工人工作的效率,大大减少在软件中消耗的学习时间。3)调入母排:软件中自有折弯模型,直接调入模型文件,后期可以根据客户需求增加模型库。调入母排:平行弯、直角弯、平行立弯、单直角弯、双平行弯、中起平行弯、直角U型弯、直角+平行弯、一个弯、两个弯、三直角弯、三平行一直弯、四平弯、Z直角弯、U直角弯、双直角平行弯、S型直角弯、双直角弯+平行立弯、直角平行弯+平行立弯。
4)拼接母排:该功能有五种弯可以选择,可以根据自己需要进行拼接。
5)加工前的模拟:需要加工的图纸完成后,点击“工程展开”然后点击上方的“冲剪代码”出现一工作栏上方的“模拟”按钮点开即可,
四、数控母线伺服折弯机-电子凹模(选配

1、主要性能特点
设备可以选配电子凹模,其能将折弯角度与控制系统反馈校验,具有自动计算,实现精确折弯,加工精度高、效率快,能实现一次装夹,多工件连续加工成型等优点,每次折弯动作前无需使凹模与凸模定位校准,直接进行折弯动作。
2、主要技术参数
名 称 | 单 位 | 参 数 |
U型折弯内宽最小 | mm | 100(注:需要更小尺寸时请技术咨询我公司) |
精度 | ゜ | 0.2~0.5 |
最大折弯角度 | ゜ | 90 |
平 弯(宽度×厚度) | mm | 200×10 |
旋转编码器精度 | 脉冲增量 | 0.02 |
3、主要配置
编号 | 硬件 | 型号 | 数量 | 说明 |
1 | 旋转编码器 | KUbler | 2 | |
2 | 折弯模具 | 1 | 高机定制 |